同一条包装线上,前一个订单可能只有一件商品,下一个订单却由多件不同尺寸、不同形状的产品组成。纸箱规格、装入方式和标签信息随订单变化。如果制箱、装箱、封箱和贴标分散在不同工位,操作人员就要在各环节之间搬运、核对和重新定位订单。设备可以各自运行,但流程仍容易在交接处停下来。
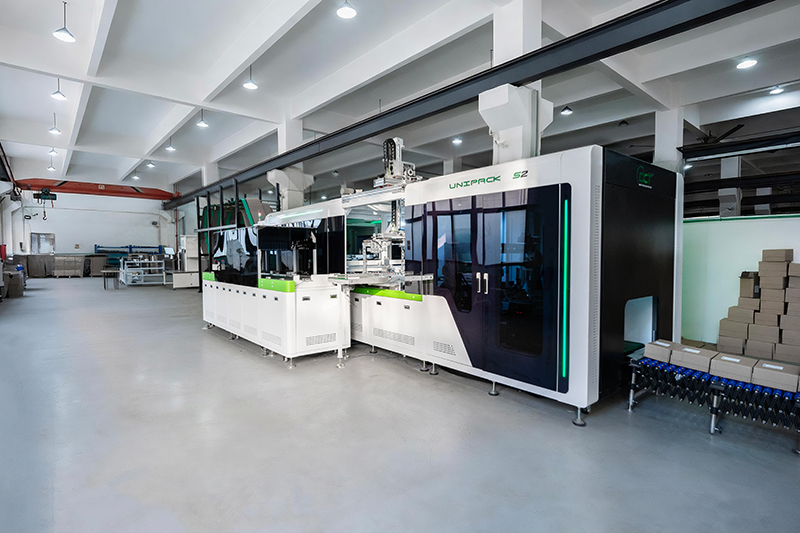
DCT 就此围绕这一问题推进 UNIPACK S2 的测试与应用准备。设备完整配置面向拣选后的包装环节,将按需制箱、机械手装入、封箱和贴标衔接在一条连续流程中,并为单件订单和多件组合订单配置相应的处理路径。项目方案以客户真实产品、订单结构和现场条件为依据,不以单一标准配置覆盖所有应用。
复杂订单涉及的不只是纸箱尺寸
按需制箱可以根据批准的规格制作纸箱,但复杂订单的处理还涉及产品识别、尺寸获取、输送节拍、装入方式和标签匹配。商品的形状、重量、表面特性和防护要求,也会影响其能否组合处理以及机械手如何抓取。如果下一工序仍需要人工重新检查、整理或搬运,包装流程就没有真正连贯起来。
把分散工序接成连续流程
在拟定项目方案时,DCT 会先梳理订单信息从哪里进入、产品如何到达包装工位,以及成品纸箱下一步去向。在计划的流程中,系统根据订单准备瓦楞纸箱,完成产品装入、纸箱封合和标签处理,再将成品送往后续环节。识别、测量、输送和数据接口按照项目需要确定;UNIPACK S2 可以与仓库软件、输送线和下游设备衔接,但不会替代客户原有的业务系统。
单件订单和多件订单采用不同处理逻辑
单件订单的路径相对直接,多件组合订单则需要确认商品是否属于同一订单、以什么顺序进入、如何在装箱前聚合,以及哪些组合适合自动处理。面向多件订单的项目需要配置相应的测量与处理模块,并使用多件订单通道。DCT 会在确定布局和装入方式前检查具有代表性的商品组合,同时识别需要额外防护、特殊摆放或人工处理的例外订单。